 русский
 English
 Español
 Português
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

Дом
>
Продукция > Кастинг обработка
>
Изготовленное на заказ алюминиевое литье корпуса клапана A356-T6
Продукция
новые продукты
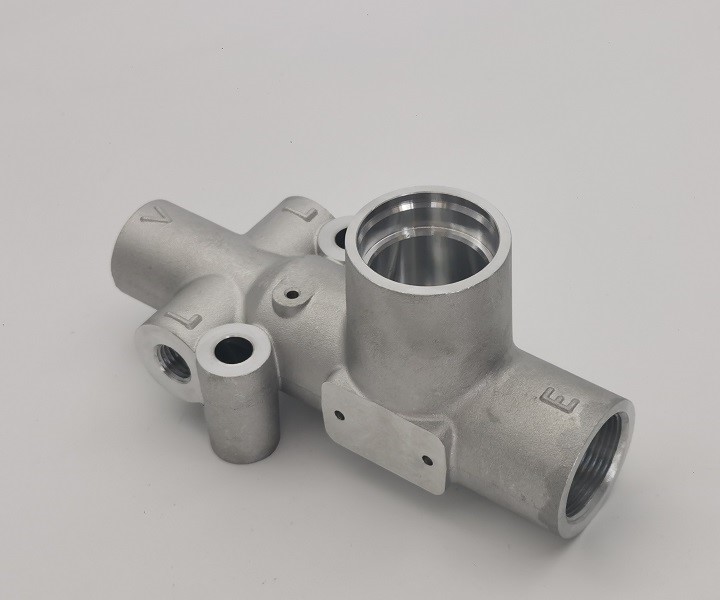 Изготовленное на заказ алюминиевое литье корпуса клапана A356-T6
 Изготовленный на заказ алюминиевый базовый блок с ЧПУ 6061
 Изготовленная на заказ сварная конструкция датчика качания из нержавеющей стали
 Шестерня датчика положения барабана из нержавеющей стали на заказ
 Изготовленная на заказ разъёмная втулка из нержавеющей стали 304
- Все новые продукты
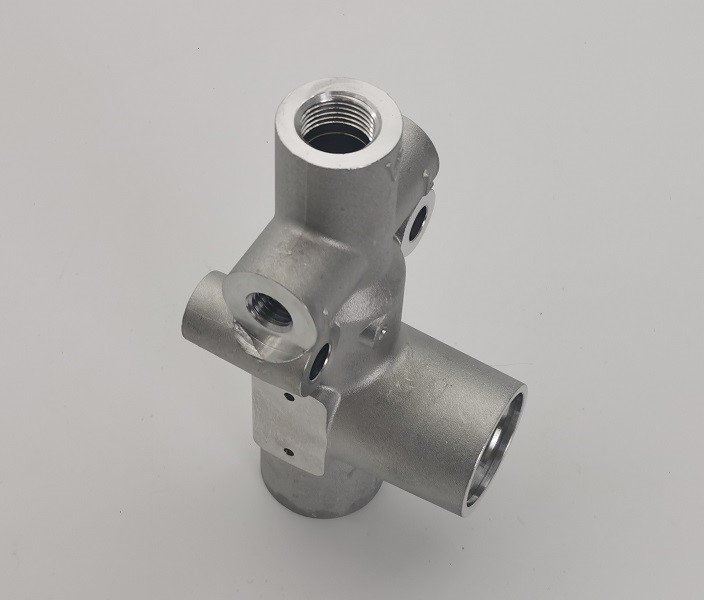
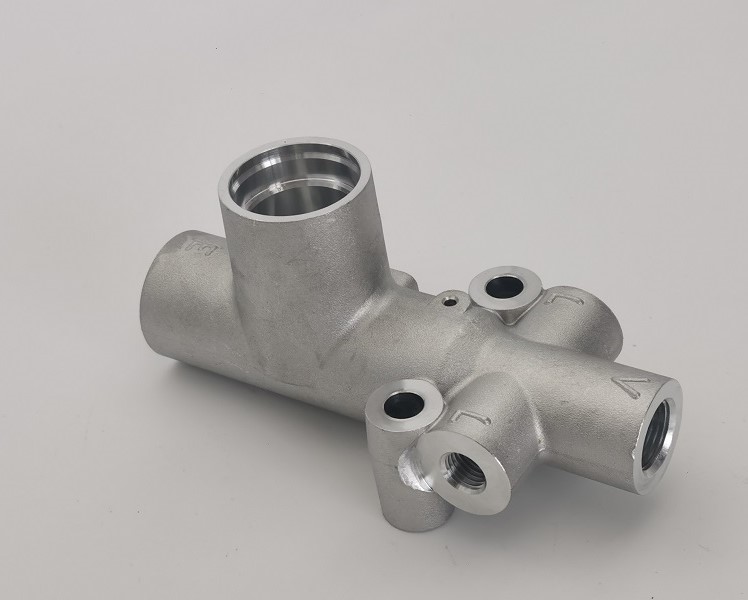
Изготовленное на заказ алюминиевое литье корпуса клапана A356-T6
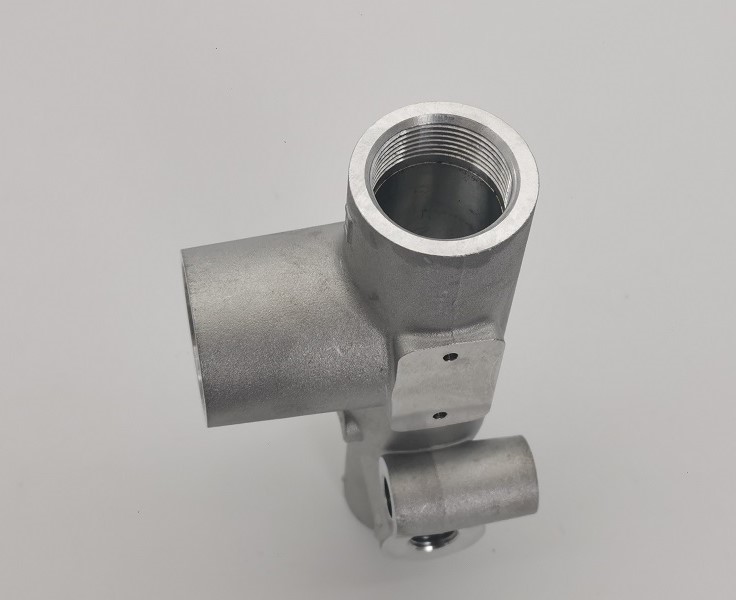
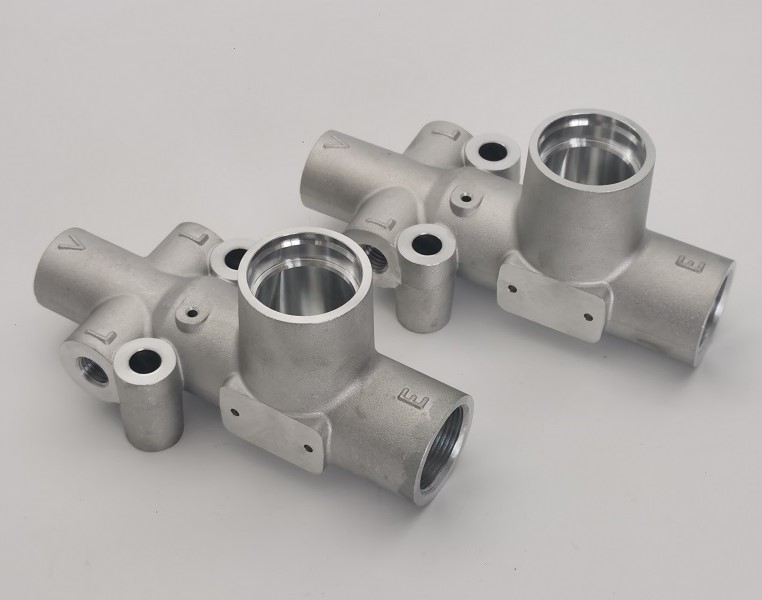
Изготовленное на заказ алюминиевое литье корпуса клапана A356-T6 от JG сочетает в себе легкую многопортовую отливку с точными отверстиями и резьбой с ЧПУ. Каждая изготовленная на заказ алюминиевая отливка корпуса клапана A356-T6 проходит проверку материалов, размеров и испытаний на герметичность при давлении 0,65 МПа в течение 40 секунд для надежных узлов управления жидкостью.
Material / Process:
А356-Т6 Алюминий; Литье + состояние T6 + обработка с ЧПУTesting / Inspection:
Испытание на герметичность 0,65 МПа в течение 40 с; Проверка размеров и резьбы
Модель:26-06TT / RUD10951L1
Отправить запрос
Описание продукта
Изготовленное на заказ алюминиевое литье корпуса клапана A356-T6
JG производитИзготовленное на заказ алюминиевое литье корпуса клапана A356-T6для жидкостного, гидравлического и пневматического оборудования, требующего легкого корпуса с множеством пересекающихся каналов. Деталь сочетает в себе сложную отлитую форму с тщательно обработанными отверстиями, уплотнительными седлами, монтажными поверхностями и внутренней резьбой. Литье сокращает отходы материала и эффективно создает разветвленную внешнюю геометрию, а обработка на станках с ЧПУ обеспечивает функциональные интерфейсы, необходимые для надежной сборки.
В серийной версии используется алюминиевый сплав А356 в состоянии Т6. Химический состав материалов проверяется по партиям, а готовый корпус клапана проходит проверку размеров, резьбы и герметичности. Задокументированное испытание на герметичность при давлении 0,65 МПа с выдержкой в течение 40 секунд не выявило никаких отказов в испытанной партии из семи частей, подтвердив целостность корпуса, находящегося под давлением.
Литье алюминия и процесс обработки с ЧПУ
The Изготовленное на заказ алюминиевое литье корпуса клапана A356-T6начинается с контролируемого литья алюминия для формирования многоветвевого корпуса, приливов и внутренней геометрии проточной части. Состояние Т6 обеспечивает полезный баланс прочности, стабильности размеров и обрабатываемости. Затем на отливке устанавливаются исходные данные обработки, поэтому каждое резьбовое отверстие, прецизионное отверстие и уплотнительная поверхность расположены одинаково.
- Контроль партии расплава алюминия и материала A356
- Литье корпуса клапана и контролируемое затвердевание
- Очистка, снятие литника и подготовка поверхности.
- Проверка условий термообработки T6
- Базовая обработка и настройка точного приспособления
- Растачивание, торцовка, сверление и нарезание внутренней резьбы на станках с ЧПУ
- Удаление заусенцев и очистка пересекающихся каналов потока.
- Проверка размеров, резьбы и качества поверхности
- Испытание на герметичность 0,65 МПа с выдержкой 40 секунд.
- Финальная очистка, документация и экспортная упаковка.
Сложная многопортовая геометрия
Корпус клапана содержит несколько пересекающихся каналов, расположенных в разных направлениях. Такая геометрия создает две взаимосвязанные производственные проблемы: поддержание целостности отливки при изменениях толщины сечения и точное обнаружение обработанных проходов на основе стабильных исходных данных. Планирование процесса также должно обеспечивать доступ инструмента к внутренним элементам без повреждения окружающих отлитых поверхностей.
JG контролирует ориентацию приспособления и последовательность обработки, чтобы основное отверстие, боковые отверстия, монтажные отверстия и резьбовые соединения оставались правильно связанными. ДляИзготовленное на заказ алюминиевое литье корпуса клапана A356-T6Удаление заусенцев особенно важно там, где просверленные каналы пересекаются внутри корпуса. Внутренние края очищаются, чтобы обеспечить беспрепятственный поток и предотвратить попадание незакрепленных частиц в конечную систему.
Прецизионные отверстия, резьба и уплотнительные поверхности
На чертеже указано прецизионное отверстие H7 диаметром 28 мм, посадочный диаметр K7 32 мм и элементы порта H8 диаметром 26 мм. Резьбовые соединения включают M28 x 1,5-7H, M18 x 1,5-7H и M12 x 1,5-7H. Эти функции требуют контролируемого инструмента, жесткого крепления и соответствующего контроля резьбы для достижения повторяемой посадки сборки.
Эффективность уплотнения зависит не только от диаметра. Округлость отверстия, соосность, положение торца, геометрия фаски и местная обработка поверхности — все это влияет на установленные компоненты клапана.Изготовленное на заказ алюминиевое литье корпуса клапана A356-T6обрабатывается на основе определенных базовых данных и проверяется с помощью датчиков и координатно-измерительного оборудования, выбранных для каждой критической характеристики.
Проверка герметичности на целостность давления
Каждый корпус клапана, работающий под давлением, требует подтверждения герметичности отливки и обработанных соединений. В ходе документированных производственных испытаний применяется давление 0,65 МПа и удерживается давление в течение 40 секунд. Упомянутая партия содержала семь корпусов клапанов, без отказов и с общим результатом «ОК».
Испытание на герметичность помогает выявить пористость, неполное уплотнение, поврежденную резьбу или дефекты проходов, которые могут быть не видны во время обычного контроля размеров. Условия испытаний и результаты приемки могут быть записаны для отслеживания производства. Эта проверка дает OEM-клиентам дополнительную уверенность вИзготовленное на заказ алюминиевое литье корпуса клапана A356-T6прежде чем он поступит в окончательную сборку оборудования.
A356-T6 Проверка материала
Фактический материал изготовления — алюминий A356-T6. Пакетный химический анализ подтвердил наличие 7,001% кремния, 0,085% железа, 0,024% меди, 0,015% марганца, 0,334% магния, 0,012% цинка и 0,119% титана, с общим результатом «ОК». Сплав обеспечивает хорошую литейность, коррозионную стойкость и обрабатываемость сложных корпусов, работающих под давлением.
В сертификатах на материалы указаны номер чертежа, номер отчета и партия печи для отслеживания. Сочетание проверки химического состава с записями процессов и проверок помогает JG поддерживать постоянный контроль материала от отливки до окончательной отгрузки.
Технические характеристики
| Продукт | Изготовленное на заказ алюминиевое литье корпуса клапана A356-T6 |
| Модель/ссылка | 26-06ТТ / РУД10951Л1 |
| Материал | A356-T6 Алюминий |
| Производственный процесс | Алюминиевое литье + состояние T6 + обработка с ЧПУ |
| Приблизительная общая длина | 142 мм, ссылка |
| Общая ширина | 60 мм |
| Прецизионное главное отверстие | 28 мм Н7 |
| Определение диаметра | 32 мм К7 |
| Порт Бор | 26 мм Н8 |
| Внутренние резьбы | М28 х 1,5-7Н; М18 х 1,5-7Н; М12 х 1,5-7Н |
| Шероховатость поверхности | Ра 3,2 общий; Ra 0,8 на поверхности заданной точности |
| Тест на утечку | 0,65 МПа в течение 40 секунд |
| Инспекция | Проверка материала, размеров, резьбы, поверхности и утечек |
Обработка поверхности и удаление заусенцев
В продукте намеренно сочетаются однородные литые поверхности с яркими обработанными поверхностями. Функциональные поверхности и отверстия обрабатываются только там, где требуется точность или герметичность, сохраняя при этом материальные и экономические преимущества литья. Обработанные участки проверяются на наличие вибраций, следов инструмента, вмятин и других дефектов, которые могут повлиять на сборку.
Пересекающиеся отверстия, входы резьбы и края внутренних проходов тщательно зачищаются. ЗавершенныйИзготовленное на заказ алюминиевое литье корпуса клапана A356-T6очищается от стружки и остатков перед испытанием на утечку, помогая защитить выходные клапаны, уплотнения и контуры жидкости.
Контроль качества и документация
Планирование качества включает входную проверку материалов, первичный контроль, текущие проверки и окончательные функциональные испытания. Штангенциркули, микрометры, нутромеры, резьбомеры, штангенциркули и оборудование КИМ используются в зависимости от типа элемента и допуска. Критические уплотнительные и установочные размеры подвергаются целенаправленному контролю.
Сертификаты материалов, результаты проверки размеров и записи испытаний на утечку доступны для отслеживания. Документированный отчет о материале подтверждает химический состав A356-T6, а в отчете об утечках фиксируются испытательное давление, время выдержки, количество и результат приемки. Эти записи поддерживают одобрение OEM и согласованность повторных заказов.
Особенности продукта
- Алюминиевая конструкция A356-T6 обеспечивает малый вес и устойчивость к коррозии.
- Сложная отливка корпуса многоходового клапана
- Прецизионные отверстия и уплотнительные поверхности, обработанные на станке с ЧПУ.
- Внутренние резьбовые соединения M28, M18 и M12.
- Контролируемые припадки H7, H8 и K7
- Чистые пересекающиеся внутренние каналы без заусенцев.
- Испытание на герметичность 0,65 МПа с выдержкой 40 секунд.
- Химия материалов и отслеживание шихты
- Доступна документация по проверке
- OEM-производство по чертежам заказчика.
Приложения
- Гидравлические клапаны и коллекторы в сборе
- Пневматическое управляющее оборудование
- Системы распределения промышленных жидкостей
- Автоматизация техники
- Мобильная и погрузочно-разгрузочная техника
- Изготовленные на заказ OEM-узлы контроля давления
OEM-производство алюминиевых корпусов клапанов от JG
JG поставляет изготовленные на заказ алюминиевые отливки, которые сочетают в себе производство практически готовой формы с прецизионной обработкой на станках с ЧПУ и функциональными испытаниями. Технический анализ охватывает геометрию отливки, исходные данные обработки, стандарты резьбы, набор допусков, очистку внутренних каналов и требования к проверке на герметичность перед началом производства.
Отправьте JG свой чертеж, 3D-модель, требования к годовому объему и качеству документации для получения коммерческого предложения. JG может изготовитьИзготовленное на заказ алюминиевое литье корпуса клапана A356-T6и аналогичные герметичные алюминиевые корпуса для прототипов, мелкосерийного и повторного OEM-производства.
Горячие Теги: Алюминиевый корпус клапана A356-T6, корпус клапана из литого алюминия, корпус клапана, обработанный на станке с ЧПУ, корпус клапана с испытанием на герметичность, алюминиевое литье по индивидуальному заказу, корпус гидравлического клапана, корпус пневматического клапана, алюминиевое литье OEM
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.



X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности