 русский
 English
 Español
 Português
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

Дом
>
Продукция > Кастинг обработка
>
Поворотный кулак погрузочно-разгрузочного устройства из литой стали
Продукция
новые продукты
 Изготовленный на заказ алюминиевый базовый блок с ЧПУ 6061
 Изготовленная на заказ сварная конструкция датчика качания из нержавеющей стали
 Шестерня датчика положения барабана из нержавеющей стали на заказ
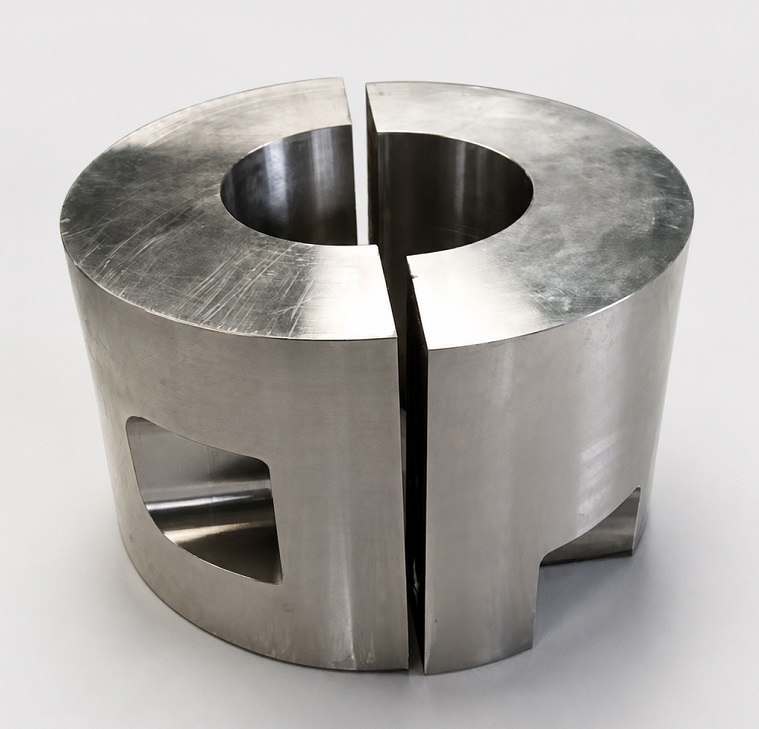 Изготовленная на заказ разъёмная втулка из нержавеющей стали 304
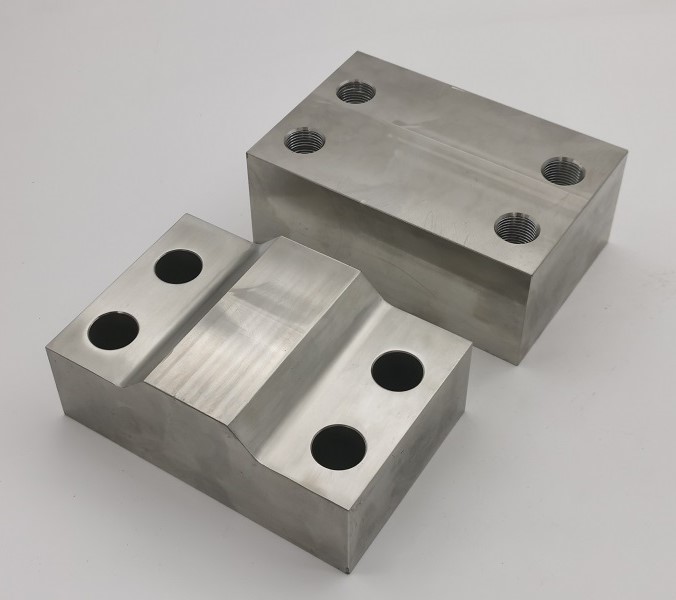 Изготовленные на заказ крышки-пауки из нержавеющей стали 304
- Все новые продукты


Поворотный кулак погрузочно-разгрузочного устройства из литой стали
Поворотный кулак для погрузочно-разгрузочных машин из литой стали производства JG для погрузочно-разгрузочной техники. Легированная сталь GS-34CrMo4 отлита методом прецизионного литья, подвергнута термообработке QT2, обработана для точной посадки ступицы и рулевого управления, проверена UT и MT уровня 2, включая 100% UT согласно EN 12680-2 уровня 2, окрашена распылением и поставляется со строгими отчетами о партиях.
Material / Process:
GS-34CrMo4 Cr-Mo литая сталь; Прецизионное литье + термообработка QT2 + механическая обработка + окраска распылениемMechanical Properties / UT:
Rp0,2 ≥650 МПа; Rm 830-980 МПа; Удлинение ≥10%; ХБ245-290; 100% EN 12680-2 уровень 2MT Inspection:
Магнитопорошковое тестирование (МТ) Уровень 2; строгий отчет о проверке партии
Модель:150197.0100
Отправить запрос
Описание продукта
JG производитПоворотный кулак погрузочно-разгрузочного устройства из литой сталидля систем рулевого управления, используемых в погрузочно-разгрузочных машинах. Этот правый поворотный кулак сочетает в себе коническую ось колеса, большие опорные шейки и опорные рычаги вилочного типа в одном компоненте из высокопрочной литой стали. Контролируемая целостность отливки и точная механическая обработка имеют важное значение, поскольку деталь подвергается рулевым, колесным и ударным нагрузкам во время непрерывной работы оборудования.
Обзор продукта
Поворотный кулак манипулятора из литой стали изготовлен из хромомолибденовой литой стали, подвергнутой контролируемой вытяжке, и подвергнут термообработке в соответствии с требованиями к механическим свойствам QT2. Прецизионное литье создает сложную несущую геометрию, а последующая механическая обработка позволяет получить посадочные места подшипников, соосные шейки, отверстия для пальцев, установочные поверхности и резьбу М60х2, необходимые для надежной сборки со ступицей колеса и рулевой системой.
Производственный процесс
- Прецизионное литье с контролируемыми параметрами формы, заливки и затвердевания.
- Термическая обработка до заданного состояния QT2
- Первоначальная механическая обработка и подготовка поверхностей для ультразвукового контроля.
- 100% ультразвуковой контроль согласно EN 12680-2 уровень 2
- Прецизионная обработка шеек, отверстий, резьб и базовых поверхностей
- Проверка КИМ, нутромера, микрометра и резьбомера
- Маскировка всех прецизионных функциональных поверхностей
- Антикоррозийная покраска поверхности
- Окончательная проверка, документация партии и экспортная упаковка
Инженерная ценность: регулировка ступицы и рулевого управления
Основной задачей производства поворотного кулака для погрузочно-разгрузочных работ из литой стали является контроль соотношения между длинным коническим шпинделем, шейками подшипников и отверстиями для крепления вилки. Критические посадки включают характеристики Ø65g6, Ø95h6, Ø60j6, Ø85j6 и Ø40H7. Требования к соосности до 0,02 мм, а также требования к перпендикулярности или биению относительно базовой точки А требуют жестких креплений, стабильной термообработки и контроля чистовой обработки.
Проверка UT и MT уровня 2
Поворотный кулак погрузочно-разгрузочного устройства из литой стали подвергается ультразвуковому контролю после первоначальной обработки, когда проверяемые поверхности обеспечивают надежную передачу звука. В утвержденном процессе используется контактный контроль с использованием масляной контактной жидкости, продольно-волновых, двухкристаллических и угловых датчиков 2 МГц, а также эталонного отражателя диаметром 3 мм с поперечными отверстиями. Вся отливка проверяется на 100% в соответствии со стандартом EN 12680-2, уровень 2, квалифицированным персоналом уровня II или III. Магнитопорошковое тестирование (MT) до уровня 2 также проводится для проверки целостности поверхности и приповерхностных областей в областях, указанных на чертеже.
Документы о качестве
- Сертификат проверки материалов EN 10204
- Отчет о химическом составе
- Строгий отчет о механических свойствах для каждой партии
- Отчет о термообработке
- 100% отчет об ультразвуковых испытаниях в соответствии со стандартом EN 12680-2, уровень 2.
- Отчет об испытаниях магнитными частицами (MT) уровня 2
- Отчет о проверке размеров и КИМ
- Протокол проверки твердости
- Протокол покраски и окончательного визуального осмотра
Требования к поверхности и качеству изготовления
Обработанные поверхности поворотного кулака манипулятора из литой стали должны соответствовать требованиям к шероховатости при вытяжке и посадке, а также не иметь заусенцев, острых кромок, трещин и вредных дефектов литья. Прецизионные шейки, гнезда подшипников, отверстия, резьбы и опорные поверхности перед покраской маскируются, чтобы защита от коррозии не влияла на точность сборки. Постоянная маркировка прослеживаемости наносится в соответствии со стандартом заказчика.
Приложения
- Обработчики материалов
- Тяжелые вилочные погрузчики и складские машины
- Контейнерно-перегрузочное оборудование
- Управляющая ось и ступица в сборе
- Системы рулевого управления для тяжелой техники, изготовленные по индивидуальному заказу
Целостность отливки и ограниченные зоны ремонта
Зоны поворотного кулака манипулятора из литой стали, отмеченные на чертеже, имеют определенные уровни допускаемых поверхностных и внутренних дефектов. В указанной ограниченной зоне запрещена сварка, что предотвращает воздействие несанкционированного ремонта на высоконагруженный переход. Качество поверхности, внутренняя целостность, припуск на обработку и отслеживаемое расположение любых признаков контролируются до того, как деталь приступит к окончательной обработке и покраске.
Технические характеристики
| Чертеж/модель | 150197.0100 |
|---|---|
| Продукт | Поворотный кулак погрузочно-разгрузочного устройства правый |
| Приложение | Системы рулевого управления и ступицы для погрузочно-разгрузочной техники |
| Материал | GS-34CrMo4 / литая сталь из сплава Cr-Mo с контролируемой вытяжкой |
| Процесс кастинга | Точное литье |
| Термическая обработка | QT2 контролируемая термообработка |
| Механические свойства | Предел текучести ≥650 МПа; предел прочности 830-980 МПа; удлинение ≥10%; НВ245-290 |
| Критические припадки | Ø65g6, Ø95h6, Ø60j6, Ø85j6 и Ø40H7 |
| Нить | M60×2 плюс вспомогательная резьба, указанная на чертеже |
| неразрушающий контроль | 100% UT согласно EN 12680-2 Уровень 2 после первичной обработки; Проверка MT уровня 2 |
| Инспекция | КИМ, габаритные калибры, испытание на твердость и ультразвуковой контроль |
| Поверхностная обработка | Замаскированные функциональные поверхности и антикоррозийная окраска распылением. |
Механические свойства и контроль материалов
Спецификация материала поворотного кулака манипулятора из литой стали контролирует химический состав углерода, кремния, марганца, хрома, молибдена, фосфора и серы. Механические требования QT2 включают предел текучести минимум 650 МПа, предел прочности на разрыв 830–980 МПа, удлинение минимум 10 % и твердость HB245–290. Тестовые образцы, номера плавок и сертификаты на материалы обеспечивают отслеживание партии.
OEM-прецизионное литье от JG
Компания JG обеспечивает изготовление поворотного кулака для манипулятора из литой стали на основе чертежей, начиная с точного литья, заканчивая термообработкой, механической обработкой, контролем UT и MT уровня 2, покраской и окончательной документацией. Интегрированный процесс контролирует прочность отливки, механические свойства, критические размеры посадки и защиту поверхности, обеспечивая стабильную сборку и длительный срок службы в сложных условиях погрузочно-разгрузочных работ.
Горячие Теги: Поворотный кулак для погрузочно-разгрузочных устройств из литой стали, Поворотный кулак для погрузочно-разгрузочных работ, Поворотный кулак из прецизионного литья, Поворотный кулак для тяжелого оборудования, Поворотный кулак для вилочных погрузчиков, Стальное литье из хромомолибденовой стали, EN 12680-2 Уровень 2, Обработка литья OEM, Проверка MT Уровень 2
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.



X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности