 русский
 English
 Español
 Português
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

Продукция
новые продукты
 Изготовленный на заказ алюминиевый базовый блок с ЧПУ 6061
 Изготовленная на заказ сварная конструкция датчика качания из нержавеющей стали
 Шестерня датчика положения барабана из нержавеющей стали на заказ
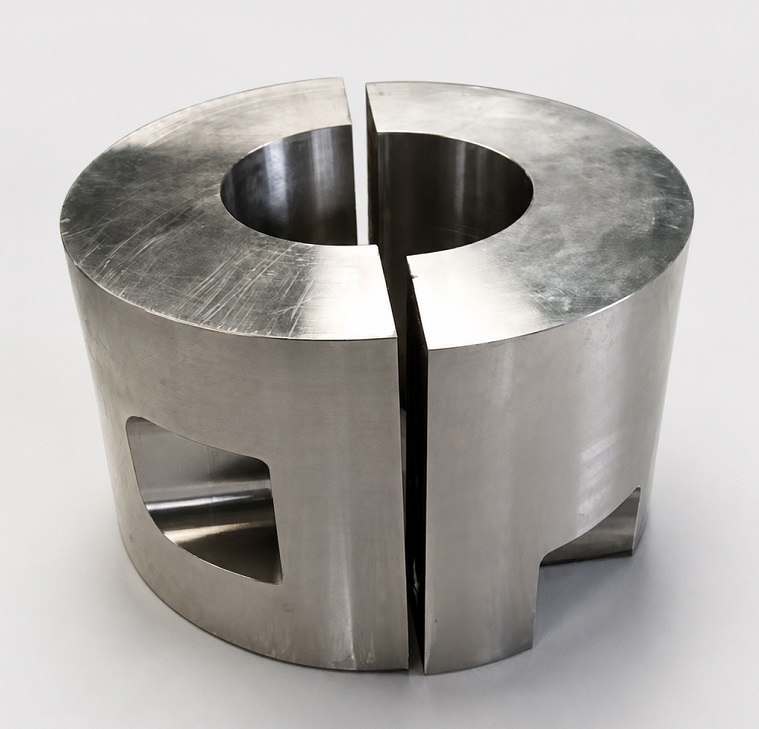 Изготовленная на заказ разъёмная втулка из нержавеющей стали 304
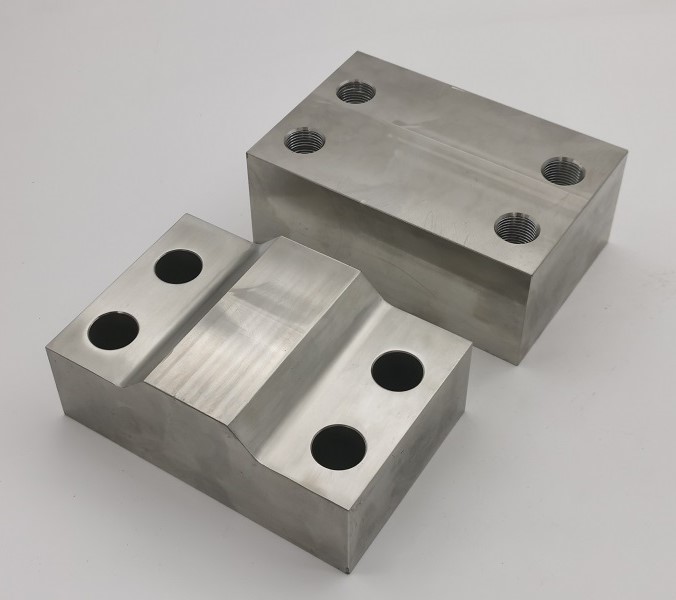 Изготовленные на заказ крышки-пауки из нержавеющей стали 304
- Все новые продукты


Поворотный кулак для ричстакера из литой стали
Поворотный кулак для ричстакеров из литой стали производства JG для ричстакеров с портовым контейнером. Сталь из хромомолибденового сплава, отлитая в песчаные формы, нормализуется, подвергается черновой и чистовой обработке для обеспечения точной посадки ступицы колеса, проходит проверку MT/UT уровня 2, окрашивается распылением и поставляется со строгими отчетами о механических свойствах и проверках партии.
Material / Process:
Литая сталь из сплава Cr-Mo; Литье в песчаные формы + Нормализация + Черновая и чистовая обработка + ПокраскаMechanical Properties / NDT:
Rm 800-950 МПа; Rp0,2 ≥600 МПа; Удлинение ≥10%; ХБ245-290; МТ/УТ Уровень 2
Модель:A46501.0200
Отправить запрос
Описание продукта
JG производитПоворотный кулак для ричстакера из литой сталидля контейнерно-портовых ричстакеров и другой тяжелой контейнерно-перегрузочной техники. Компонент передает нагрузки на рулевое управление и колеса, сохраняя при этом точную и стабильную посадку со ступицей колеса. Контролируемое качество литья, точные интерфейсы ступиц и проверенные неразрушающие испытания необходимы для надежной работы при повторяющихся тяжелых нагрузках.
Поворотный кулак ричстакера из литой стали изготовлен из литой стали из хромомолибденового сплава, контролируемой вытяжкой. Деталь сочетает в себе большую цилиндрическую опорную поверхность, двойные монтажные рычаги и длинный обработанный шпиндель в одной несущей отливке. Функциональные отверстия, шейки, установочные поверхности и резьба подвергаются точной механической обработке после нормализации для достижения стабильного соосности со ступицей и сопрягаемыми компонентами рулевого управления.

Технические характеристики
| Чертеж/модель | А46501.0200 |
|---|---|
| Продукт | Поворотный кулак ричстакера |
| Приложение | Рулевое управление и ступица для контейнерно-портового ричстакера в сборе |
| Материал | Литая сталь из сплава Cr-Mo с контролируемой вытяжкой |
| Процесс кастинга | Литье в песчаные формы, класс литья CB в определенных критических зонах |
| Термическая обработка | Нормализация |
| Механические свойства | Rm 800-950 МПа; Rp0,2 ≥600 МПа; удлинение ≥10%; НВ 245-290 |
| Критический узел подходит | Ø87H7, Ø130g6, Ø85g6 и Ø60H9 |
| Темы | Особенности чертежей M80×2, 2×M22×2,5 и 4×M12 |
| неразрушающий контроль | MT и UT Уровень 2; UT согласно EN 12680-2 уровень 2 |
| Поверхностная обработка | Замаскированные прецизионные поверхности плюс коррозионностойкая окраска распылением. |
| Инспекция | КИМ, калибры, твердость, MT и UT |
Производственный процесс
- Литье в песчаные формы с контролируемым формованием, заливкой и конструкцией стояков
- Нормализующая термическая обработка для получения однородной и стабильной структуры.
- Магнитопорошковый контроль отливки
- Черновая обработка с контролируемым припуском на обработку
- Ультразвуковой контроль в соответствии с требованиями приемки уровня 2
- Прецизионная чистовая обработка посадок ступиц, отверстий, поверхностей и резьбы
- КИМ, калибр внутреннего диаметра, кольцевой калибр и контроль резьбового калибра
- Маскировка прецизионных функциональных поверхностей
- Антикоррозийная окраска распылением
- Окончательная проверка, документация и экспортная упаковка
Инженерная ценность: прецизионная посадка ступицы
Основная инженерная задача поворотного кулака для ричстакера из литой стали — это соотношение между местами сопряжения колеса и ступицы и опорными точками крепления рулевого управления. Отверстие Ø87H7, шейки Ø130g6 и Ø85g6, отверстие Ø60H9 и базовое соотношение 215 ±0,05 мм требуют контролируемой наладки и чистовой обработки. JG использует специальные приспособления, калиброванные датчики и контроль с помощью КИМ для контроля соосности, перпендикулярности и точности позиционирования для обеспечения плотной и повторяемой посадки ступицы.
Проверка MT и UT уровня 2
Каждая производственная партия поворотного кулака ричстакера из литой стали соответствует документированному плану неразрушающего контроля. Магнитопорошковые испытания проводятся в соответствии с зонами приемки, утвержденными заказчиком или стандартом K, с особым вниманием к критическим зонам выключателя. Ультразвуковой контроль проводится в соответствии с требованиями EN 12680-2 Уровень 2. Отчеты MT и UT сохраняются и предоставляются по мере необходимости, а несоответствующие отливки отбраковываются или обрабатываются только по утвержденному решению.
Механические свойства и отчеты о партиях
Для каждой производственной партии требуется строгая проверка механических свойств. Литые испытательные стержни контролируются партиями и проверяются на прочность на разрыв, предел текучести, удлинение и твердость. Один результат испытания указывается в отчете о партии, а сохраненный образец остается доступным для отслеживания. Химический состав материала, состояние термообработки и записи проверок связаны с партией отливки.

Документы о качестве
- Сертификат химического состава материала
- Строгий отчет о механических свойствах для каждой партии
- Отчет о термообработке
- Отчет об испытаниях магнитными частицами
- Отчет об ультразвуковом испытании по стандарту EN 12680-2, уровень 2.
- Отчет о проверке размеров и КИМ
- Протокол проверки твердости
- Протокол покраски и окончательного визуального осмотра
Требования к поверхности и качеству изготовления
Поворотный кулак ричстакера из литой стали визуально проверяется на наличие усадки, включений песка, вредных поверхностных дефектов, подповерхностной пористости и механических повреждений. Обработанные поверхности должны соответствовать требованиям к шероховатости чертежа и не иметь заусенцев и острых кромок. Ступичные шейки, отверстия подшипников, участки с резьбой и другие функциональные места перед покраской маскируются, чтобы покрытие не влияло на точность сборки.

Приложения
- Ричстакеры контейнерно-портовые
- Контейнерные погрузчики и тяжелые вилочные погрузчики
- Управляющая ось и ступица в сборе
- Портовая логистика и погрузочно-разгрузочное оборудование
- Системы рулевого управления для тяжелой техники, изготовленные по индивидуальному заказу
OEM-литье и обработка от JG
JG поддерживает прототипирование, замену и серийное производство поворотного кулака ричстакера из литой стали в соответствии с чертежами заказчика и утвержденными планами качества. Литье в песчаные формы, термообработка, черновая механическая обработка, прецизионная механическая обработка, неразрушающий контроль, покраска и окончательный контроль координируются в рамках одного контролируемого производственного маршрута. Этот интегрированный процесс помогает поддерживать стабильную посадку втулки, отслеживаемое качество и надежную доставку для требовательных приложений с портовым оборудованием.
Горячие Теги: Поворотный кулак для ричстакеров, поворотный кулак для ричстакеров, поворотный кулак из песчаной стали, поворотный кулак для контейнерных погрузчиков, поворотный кулак, подходящий для ступицы, литье из легированной хромомолибденовой стали, литье для тяжелого оборудования, MT UT Level 2
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.



X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности