 русский
 English
 Español
 Português
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

Дом
>
Продукция > Медицинские детали
>
Изготовленный на заказ медицинский поршневой несущий вал 440C
Продукция
новые продукты
 Изготовленный на заказ алюминиевый базовый блок с ЧПУ 6061
 Изготовленная на заказ сварная конструкция датчика качания из нержавеющей стали
 Шестерня датчика положения барабана из нержавеющей стали на заказ
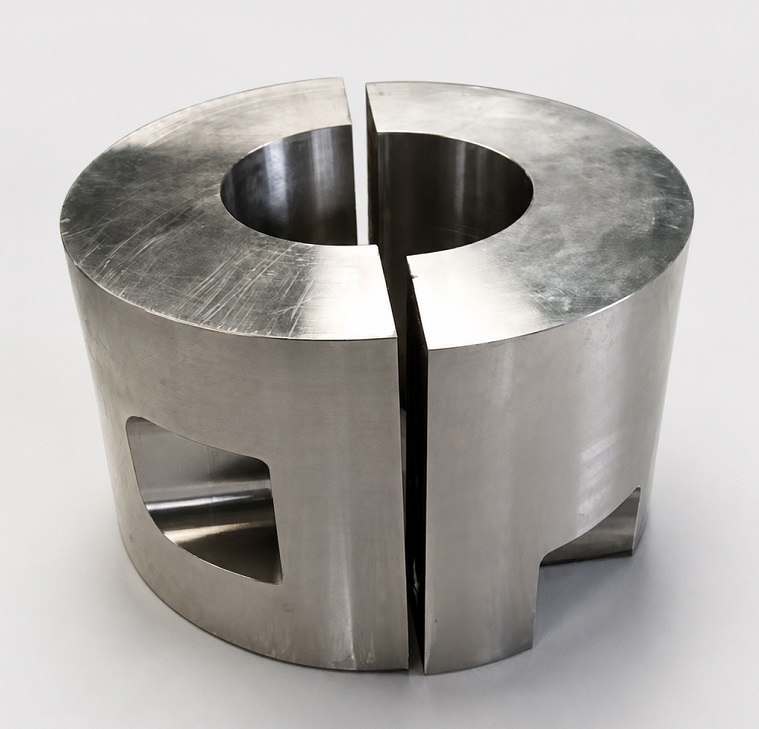 Изготовленная на заказ разъёмная втулка из нержавеющей стали 304
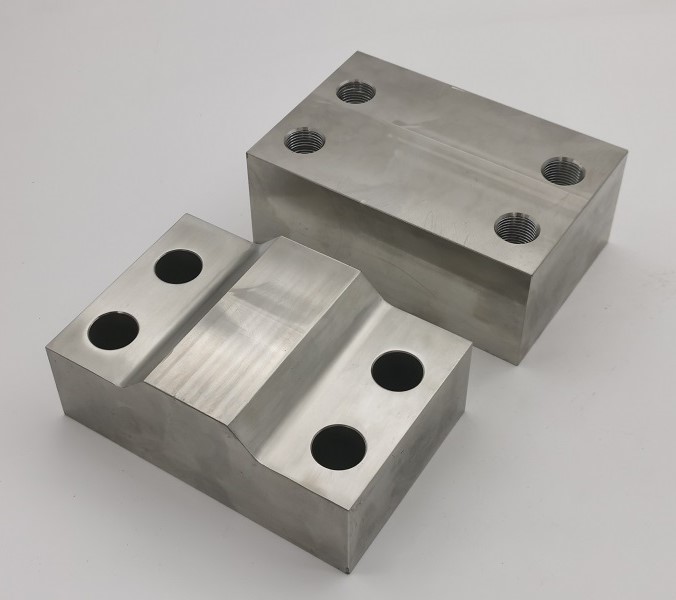 Изготовленные на заказ крышки-пауки из нержавеющей стали 304
- Все новые продукты
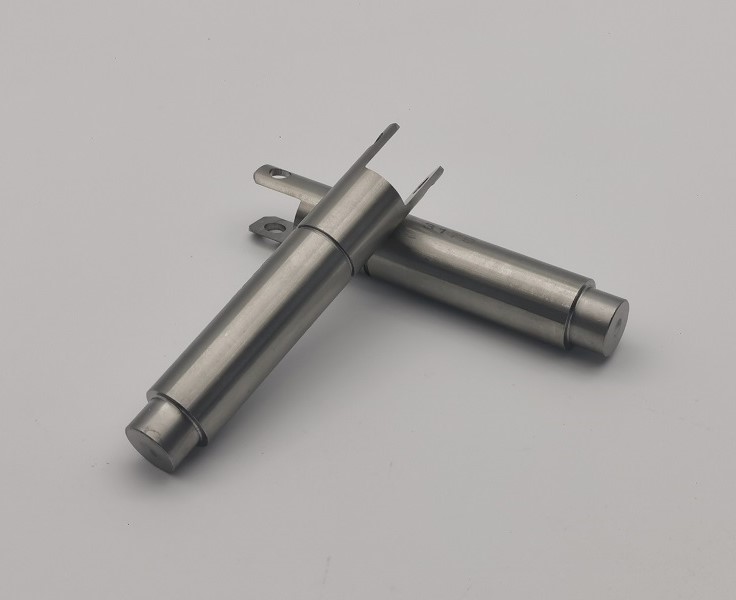
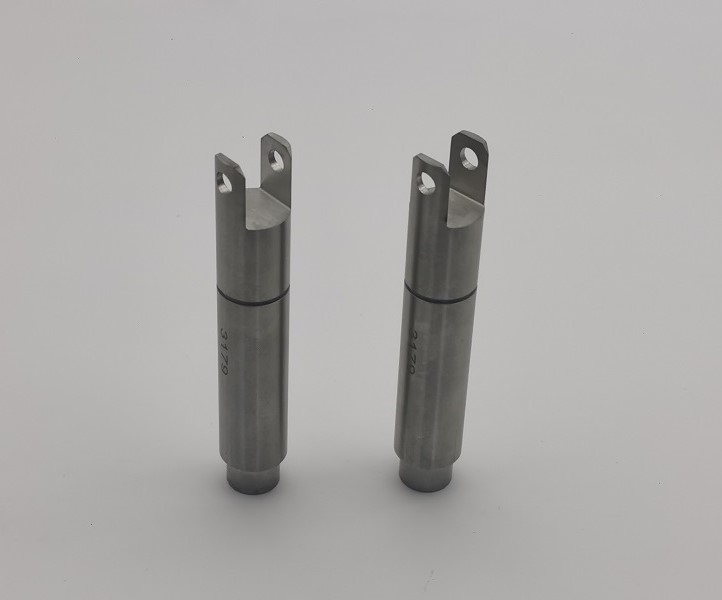
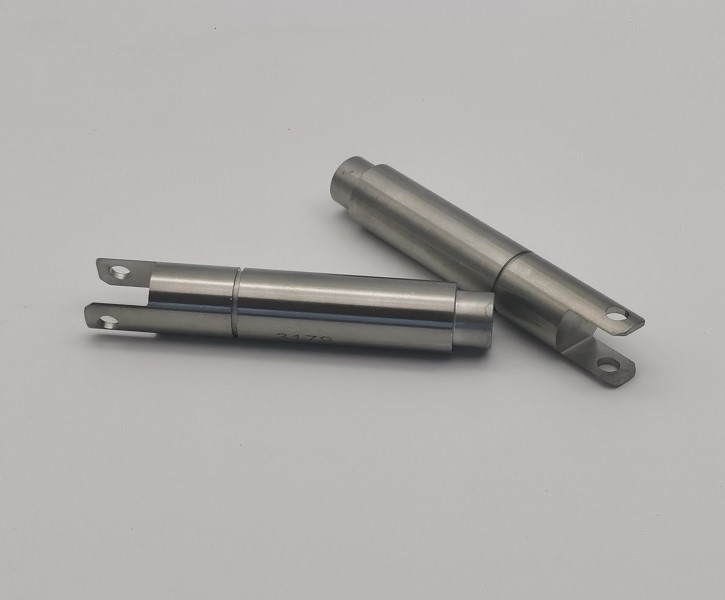
Изготовленный на заказ медицинский поршневой несущий вал 440C
Изготовленный на заказ медицинский поршневой несущий вал 440C производства JG для медицинского оборудования. Нержавеющая сталь AISI 440C подвергается токарной обработке на станке с ЧПУ и вилочной обработке, термообработке до твердости 53-58 HRC, прецизионной шлифовке после термообработки, удалению заусенцев, очистке и проверке размеров. Отчеты о проверке поставляются с каждой поставкой вместе с RoHS и документацией о соответствии, как указано.
Material / Heat Treatment:
нержавеющая сталь AISI 440C; 53-58HRCProcess / Quality:
Токарная обработка с ЧПУ + Вилочное фрезерование + Поперечное сверление + Термическая обработка + Прецизионное шлифование; Отчет об инспекции каждой партии
Модель:121755 Rev A
Отправить запрос
Описание продукта
Изготовленный на заказ медицинский поршневой несущий вал 440C
JG производитИзготовленный на заказ медицинский поршневой несущий вал 440Cдля медицинского оборудования и прецизионных поршневых механизмов. Этот тонкий компонент с вилочным концом сочетает в себе закаленные диаметры подшипников, жесткие геометрические допуски и изящное соединение с двумя выступами. Производственный контроль после термообработки имеет важное значение, поскольку готовый вал должен обеспечивать точное движение, оставаясь при этом чистым, без заусенцев и косметических или структурных повреждений.
Обзор продукта
Несущий вал медицинского поршня Custom 440C изготовлен по чертежу 121755, редакция A, из нержавеющей стали AISI 440C. Компонент имеет общую длину 3,545 дюйма, длинный прецизионно отшлифованный корпус, ступенчатые диаметры концов и раздвоенный конец с контролируемым поперечным отверстием. Чертеж требует, чтобы окончательные размеры и отделка были достигнуты после термообработки.
Производственный процесс
- Проверка и отслеживание материалов из нержавеющей стали 440C
- Токарная обработка корпуса вала, уступов и припуска на шлифование на станке с ЧПУ.
- Прецизионное фрезерование паза вилки и двух торцевых выступов
- Поперечное сверление и контролируемая подготовка кромок
- Термическая обработка до 53-58HRC
- Прямолинейность и проверка размеров после термообработки
- Прецизионное цилиндрическое шлифование и шлифование уступов до окончательного размера
- Удаление заусенцев, маркировка деталей, очистка и визуальный осмотр.
- Окончательный контроль размеров и защитная упаковка медицинских компонентов
Шлифование после термообработки и стабильность размеров
Основной задачей производства медицинского поршневого несущего вала Custom 440C является поддержание прямолинейности, точности диаметра и соотношения базовых точек после закалки. Эталонный процесс требует заготовки размером примерно 0,645 дюйма, термообработки и шлифования до окончательных размеров. Контролируемая термическая обработка, соответствующий припуск на шлифование, параметры низкотемпературного шлифования и промежуточный контроль помогают предотвратить коробление и пригорание при шлифовании.
Вилочные выступы и прецизионное управление поперечными отверстиями
Вилочный конец несущего вала медицинского поршня Custom 440C имеет два тонких выступа, окружающих центральную прорезь. Поперечное отверстие указано на уровне 0,198 +/- 0,001 дюйма, а геометрические элементы управления привязаны к исходной точке A. Точное расстояние между выступами, согласованное положение отверстия и тщательное удаление заусенцев обеспечивают надежную сборку штифта. Специальная упаковка защищает две вкладки от ударов и изгибов во время транспортировки.
Технические характеристики
| Чертеж/модель | 121755 Версия А |
|---|---|
| Продукт | Поршневой держатель, Flash SFC |
| Приложение | Поршневые и прецизионные механизмы перемещения медицинского оборудования |
| Материал | нержавеющая сталь AISI 440C |
| Термическая обработка | 53-58HRC |
| Общая длина | 3,545 дюйма |
| Первичный диаметр грунта | 0,630/0,628 дюйма |
| Диаметр ступенчатого конца | 0,499/0,498 дюйма |
| Крестовое отверстие вилки | 0,198 +/- 0,001 дюйма |
| Производство | Токарная обработка с ЧПУ, вилочное фрезерование, сверление, термообработка и прецизионное шлифование. |
| Инспекция | Микрометр, КИМ, измерение поперечного сечения отверстий, геометрический контроль и испытание на твердость. |
| Согласие | Документация RoHS и сертификат соответствия, как указано. |
Документы о качестве
- Сертификат материала и отслеживание плавкости
- Отчет о термообработке и твердости
- Отчет о проверке размеров с каждой поставкой
- Сертификат соответствия с указанием номера детали и версии.
- Сертификат соответствия RoHS для указанного материала при необходимости
- Документация по проверке первого изделия по запросу
Особенности продукта
- Нержавеющая сталь премиум-класса AISI 440C.
- Термическая обработка до 53-58 HRC.
- Прецизионная шлифовка после термообработки
- Жесткие шлифованные диаметры и геометрические допуски
- Точная прорезь вилки и взаимное расположение отверстий
- Чистая поверхность медицинских компонентов без заусенцев
- Защищенная упаковка для деликатных вилок
- OEM производство по чертежам заказчика.
Приложения
- Медицинские поршневые механизмы
- Диагностическое и аналитическое оборудование
- Медицинские устройства контроля жидкости
- Прецизионные медицинские системы движения
- Медицинское оборудование OEM на заказ
Контроль геометрического и поверхностного качества
Медицинский несущий вал поршня Custom 440C включает в себя средства контроля перпендикулярности, параллельности, плоскостности и геометрического контроля с привязкой к исходной точке с точностью до 0,001–0,005 дюйма. Поверхности грунта и особенности вил проверяются с использованием соответствующего прецизионного оборудования. Все острые углы обломаны, незакрепленные или свисающие заусенцы или стрингеры не допускаются.
Требования к чистоте и внешнему виду
Все поверхности должны быть чистыми и свободными от пятен, обесцвечивания, царапин, вмятин, трещин, пятен, грязи, жира и других загрязнений. Идентификация выгравирована в заданной чертежом зоне с контролируемой шероховатостью. Готовый несущий вал медицинского поршня Custom 440C транспортируется и упаковывается для защиты точно отшлифованных диаметров, поперечных отверстий и выступов вилки.
OEM-прецизионная медицинская обработка от JG
Компания JG поставляет медицинский поршневой несущий вал Custom 440C от прототипов и посредством серийного производства. Наш комплексный процесс охватывает токарную обработку на станках с ЧПУ, обработку вилок, закалку, прецизионное шлифование, контроль размеров, контроль чистоты и защитную упаковку. Документация по материалам, термообработке, соответствию и проверке соответствует требованиям клиентов к качеству и отслеживаемости.
Горячие Теги: Держатель медицинского поршня 440C, Вал несущего медицинского поршня, прецизионно шлифованный медицинский вал, термообработанный вал 440C, держатель поршня с вилочным концом, обработка на станке с ЧПУ для медицинских устройств, OEM-запчасти для медицинского оборудования
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.



X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности