 русский
 English
 Español
 Português
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český

Продукция
новые продукты
 Изготовленное на заказ алюминиевое литье корпуса клапана A356-T6
 Изготовленный на заказ алюминиевый базовый блок с ЧПУ 6061
 Изготовленная на заказ сварная конструкция датчика качания из нержавеющей стали
 Шестерня датчика положения барабана из нержавеющей стали на заказ
 Изготовленная на заказ разъёмная втулка из нержавеющей стали 304
- Все новые продукты
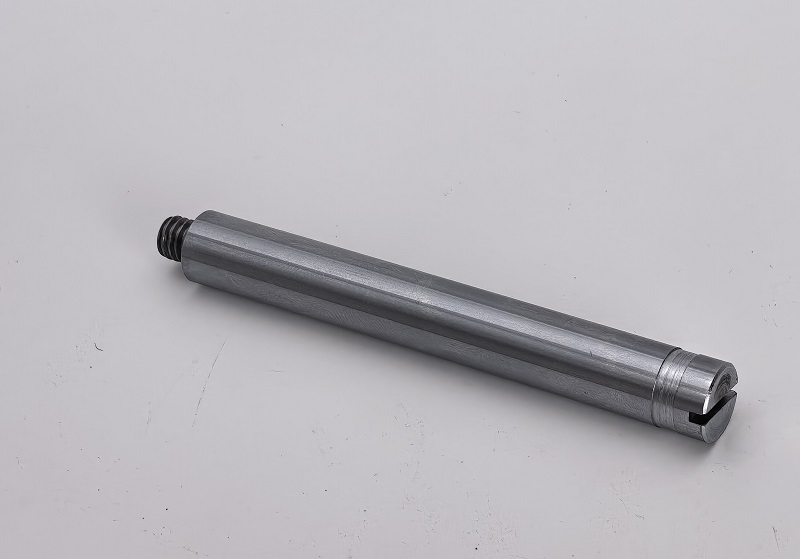
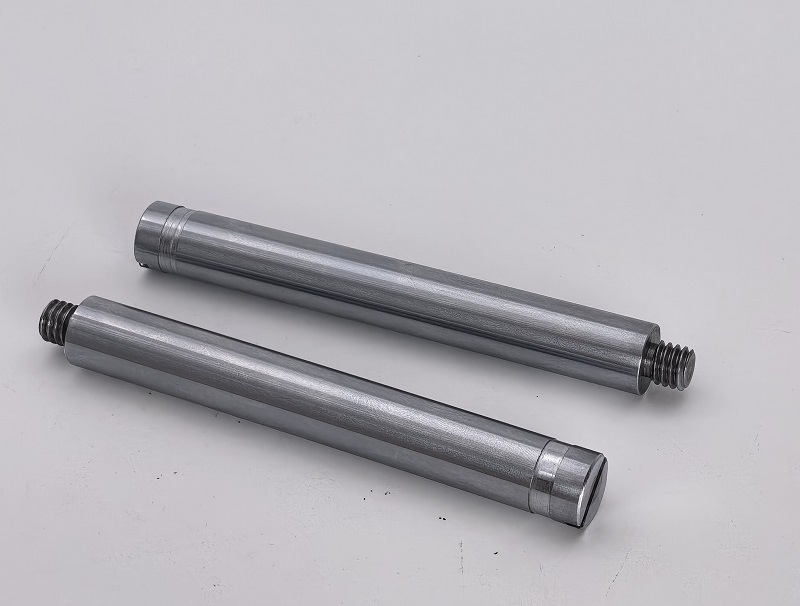
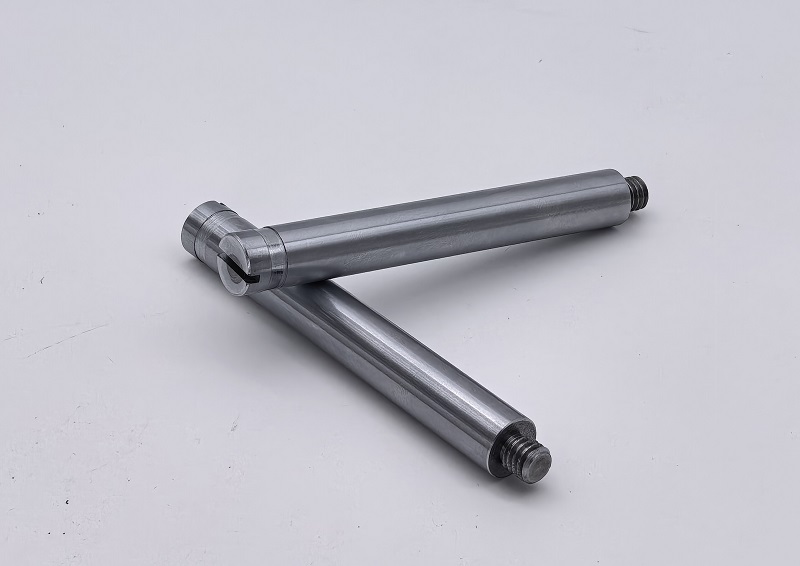
Изготовленный на заказ вал рельса с твердым хромированием C1045
Изготовленный на заказ вал рельса C1045 с твердым хромированием от JG сочетает в себе токарную обработку с ЧПУ, прецизионное шлифование, полировку и твердое хромирование. Каждый стержень рельсового рельса с твердым хромированием C1045 подвергается чистовой шлифовке после нанесения покрытия до внешнего диаметра 0,4991/0,4986 дюйма с максимальной чистотой поверхности RMS 16 для точного позиционирования каретки.
Material / Process:
Холоднотянутая сталь AISI C1045; Токарная обработка с ЧПУ + шлифовка + твердое хромированиеTolerance / Inspection:
Окончательный внешний диаметр 0,4991/0,4986 дюйма после нанесения покрытия; Габаритный отчет из 5 частей
Модель:460305 / Index Carriage Rail Shaft
Отправить запрос
Описание продукта
Изготовленный на заказ вал рельса с твердым хромированием C1045
JG производитИзготовленный на заказ вал рельса с твердым хромированием C1045для индексации кареток, механизмов позиционирования и промышленных узлов линейного перемещения. Деталь изготовлена из холоднотянутой стали AISI C1045 и сочетает в себе токарную обработку с ЧПУ, обработку пазов, прецизионное шлифование, полировку и твердое хромирование. Критический наружный диаметр обрабатывается после нанесения покрытия, поэтому вал обеспечивает требуемую посадку, качество поверхности и износостойкость.
Этот продукт не является стандартным коммерческим хромированным стержнем. Его резьбовой конец, ступенчатая и шлицевая головка, контролируемый диаметр вала и заданная обработка поверхности требуют скоординированного процесса механической обработки и нанесения покрытия. Сертификация материалов и отчет о проверке размеров обеспечивают отслеживаемость OEM-производства.
Производственный процесс
The Изготовленный на заказ вал рельса с твердым хромированием C1045начинается с сертифицированного прутка из среднеуглеродистой стали. Стабильные исходные данные обработки устанавливаются до изготовления резьбы, концевых ступеней и паза. Припуск на шлифовку и толщина хромирования планируются вместе, поскольку окончательный внешний диаметр 0,4991/0,4986 дюйма должен быть достигнут после твердого хромирования.
- Проверка входящих стальных стержней C1045 и отслеживание термопартий
- Резка и токарная обработка корпуса вала и концевых ступеней на станке с ЧПУ.
- 5/16-18 Обработка наружной резьбы UNC-3A
- Фрезерование торцевых пазов и снятие фасок на кромках
- Прецизионное шлифование и полировка перед нанесением покрытия
- Твердое хромирование толщиной 0,0003-0,0006 дюйма.
- Прецизионное шлифование после нанесения покрытия до конечного наружного диаметра
- Окончательная полировка до максимальной чистоты поверхности RMS 16.
- Удаление заусенцев, очистка и визуальный осмотр
- Проверка размеров и защитная экспортная упаковка
Контроль диаметра после нанесения покрытия
Основной инженерной проблемой является взаимосвязь между наплавкой покрытия и конечным диаметром подшипника. Твердый хром осаждается на стальной поверхности, но толщина покрытия может варьироваться в зависимости от кромок и изменений геометрии. Таким образом, компания JG контролирует диаметр предварительной пластины, припуск на гальваническое покрытие и конечную шлифовальную массу как один процесс.
После хромирования,Изготовленный на заказ вал рельса с твердым хромированием C1045отшлифован до 0,4991/0,4986 дюйма, что эквивалентно примерно 12,677/12,664 мм. Полоса допуска по общему диаметру составляет всего 0,0005 дюйма или около 0,013 мм. Этот жесткий контроль после нанесения покрытия обеспечивает повторяемую посадку каретки, не полагаясь на неконтролируемое накопление хрома.
Прецизионное шлифование и качество поверхности RMS 16
Длинная цилиндрическая поверхность имеет максимальное среднеквадратичное значение 16, приблизительно Ra 0,4 микрометра. Достижение такой отделки требует стабильной центральной опоры, контролируемых параметров шлифования, подходящей правки круга и тщательной полировки. Состояние поверхности проверяется на наличие пригаров, вибраций, задиров, ямок на покрытии и повреждений при обращении.
Требование прямолинейности 0,002 дюйма также ограничивает изгиб по функциональной длине вала. ДляИзготовленный на заказ вал рельса с твердым хромированием C1045Прямолинейность и качество поверхности работают вместе: гладкий диаметр сам по себе не может обеспечить надежное линейное направление, если вал деформирован. Таким образом, осмотр фокусируется как на поверхности, так и на полной функциональной геометрии.
Концевые элементы с резьбой и прорезями
На одном конце имеется внешняя резьба 5/16-18 UNC-3A для надежной сборки. Противоположный конец имеет ступенчатый диаметр и прецизионную прорезь для индексации или приводного взаимодействия. Эти элементы должны оставаться правильно связанными с осью земного вала, чтобы собранный механизм мог передавать движение без заеданий или чрезмерного люфта.
Перед окончательным контролем фаски и переходы зачищаются. Защитная упаковка предотвращает появление следов ударов на резьбе, шлицевой головке и хромированной поверхности подшипника во время транспортировки и международной перевозки.
Технические характеристики
| Продукт | Изготовленный на заказ вал рельса с твердым хромированием C1045 |
| Чертеж/модель | 460305 / Вал рельса индексной каретки |
| Материал | Холоднотянутая сталь AISI C1045, эквивалентный производственный материал класса 45 |
| Основной процесс | Токарная обработка с ЧПУ + Фрезерование пазов + Прецизионное шлифование + Полировка |
| Обработка поверхности | Твердое хромирование |
| Толщина хрома | 0,0003–0,0006 дюйма (приблизительно 0,0076–0,0152 мм) |
| Окончательный внешний диаметр | 0,4991/0,4986 дюйма (приблизительно 12,677/12,664 мм) после нанесения покрытия |
| Контролируемая длина вала | 3,835 дюйма (приблизительно 97,41 мм) |
| Общая эталонная длина | 4,12 дюйма (приблизительно 104,65 мм) |
| Поверхностная обработка | Максимум RMS 16 (приблизительно Ra 0,4 микрометра) |
| Прямолинейность | Максимум 0,002 дюйма на указанном элементе вала |
| Нить | 16/5-18 UNC-3A |
| Термическая обработка | Не указан |
| Инспекция | Сертификат материала, проверка размеров, поверхностный и визуальный контроль |
C1045 Проверка материала
На чертеже указана холоднотянутая сталь AISI C1045. Сертификат производственного материала идентифицирует сталь марки 45, полученную из отслеживаемой плавки и партии, что подтверждает химические и механические свойства, ожидаемые для этого материала вала со средним содержанием углерода. Сертифицированный химический состав включает 0,45% углерода, 0,59% марганца и контролируемые остаточные элементы.
Результаты механических испытаний сырья показали, что предел прочности на разрыв составляет примерно 672-673 МПа, предел текучести 417-427 МПа, удлинение 24,0-24,5% и уменьшение площади 48%. Эти значения сертификатов обеспечивают отслеживание поступающей стали, используемой для производстваИзготовленный на заказ вал рельса с твердым хромированием C1045; отдельная термообработка готовой детали на чертеже не указана.
Проверка размеров
Отчет о размерах охватывает пять образцов образцов и пятнадцать определенных характеристик. Точки контроля включают окончательный диаметр вала, прямолинейность, контролируемую длину, качество шлифованной поверхности, фаски, конечные диаметры, размеры пазов и резьбу 5/16-18 UNC-3A. Измерения записываются в миллиметрах, а исходные размеры чертежа остаются в дюймах.
При окончательной проверке используются микрометры, оборудование для обработки поверхности, резьбомеры и подходящие методы измерения прямолинейности. При необходимости протоколы проверок могут быть предоставлены вместе с отгрузкой.Изготовленный на заказ вал рельса с твердым хромированием C1045также визуально проверяется на наличие заусенцев, острых кромок, царапин, повреждений покрытия, пятен и незащищенных контактных поверхностей.
Особенности продукта
- Конструкция из среднеуглеродистой стали AISI C1045.
- Твердая хромированная поверхность для защиты от износа и коррозии.
- Окончательная прецизионная шлифовка после хромирования.
- Полоса допуска общего наружного диаметра 0,0005 дюйма
- RMS 16 максимальная шлифованная и полированная поверхность
- Контролируемая прямолинейность для плавного перемещения каретки
- Прецизионная внешняя резьба 5/16-18 UNC-3A
- Обработанный индексирующий конец со ступенями и прорезями
- Отслеживание материалов и размеров
- OEM производство по чертежам заказчика.
Приложения
- Механизмы индексации каретки
- Системы линейного позиционирования
- Оборудование автоматизации
- Промышленные направляющие и рельсовые сборки
- Упаковочное и перерабатывающее оборудование
- Изготовленное на заказ OEM-оборудование для управления движением
Производство прецизионных валов OEM от JG
JG поставляет стальные валы, изготовленные по индивидуальному заказу, которые требуют скоординированной обработки, шлифования, нанесения покрытия и проверки. Перед началом производства инженерная проверка охватывает выбор исходных данных, припуск на шлифовку, толщину покрытия, класс резьбы, прямолинейность, качество поверхности и защитную упаковку.
Отправьте JG свой чертеж, годовое количество и требования к документации для получения предложения. JG может изготовитьИзготовленный на заказ вал рельса с твердым хромированием C1045и аналогичные хромированные валы с прецизионной шлифовкой для прототипного, мелкосерийного и повторного OEM-производства.
Горячие Теги: Хромированный вал рельса C1045, прецизионный шлифованный вал рельса, вал индексной каретки, стальной вал, обработанный на станке с ЧПУ, хромированный стальной вал, специальный вал линейного перемещения, производитель стального вала 1045, прецизионный вал OEM
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.



X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности